

精密板金部品の設計において、「期待通りの精度や強度は出したいが、どうしても製作コストが膨らんでしまう」「試作から量産に移行する段階でコストダウンを図りたい」とお悩みの設計者・購買担当者様は多いのではないでしょうか。
精密板金加工におけるコストの大部分は、「加工工数(手間の多さ)」「溶接の長さ」「歩留まり(材料のムダ)」によって決定します。つまり、図面段階でほんの少し設計を工夫する「VA(Value Analysis)/ VE(Value Engineering)提案」を取り入れるだけで、品質を維持したまま10〜30%以上の大幅なコスト削減が可能です。
本記事では、熊本でステンレス精密板金を追求し続ける丸山ステンレス工業の製造プロの視点から、今日から図面で使える精密板金のコストダウン設計術7選を徹底解説します。
精密板金におけるVA/VE(コストダウン提案)とは?
- VA(バリュー・アナリシス): 既存製品の機能や構造を見直し、品質を低下させずにコストを下げる手法。
- VE(バリュー・エンジニアリング): 新製品の設計段階から、最もコストパフォーマンスの高い構造・材料・工法を計画する手法。
精密板金加工では、加工機を動かす時間(カット・曲げ)よりも、人の手が介在する「溶接・仕上げ研磨・セッティング(段取り)」に最も人件費コストがかかります。そのため、「いかに手作業と段取りを減らせるか」がVA/VE設計の要となります。
精密板金のコストダウンを実現する設計手法6選
① 曲げR(内半径)のサイズ統一
- 問題点: 同一パーツ内で箇所によって曲げR(1.0R、2.0Rなど)を変えると、プレスブレーキの金型を何度も交換・設定し直す必要が生じ、段取り工数が膨らみます。
- コストダウン手法: パーツ内の曲げRを可能な限り「同一半径(R)」に統一します。金型交換が1回で済み、加工時間が大幅に短縮されます。
② 溶接工数を減らす「一体化折り曲げ構造」への変更
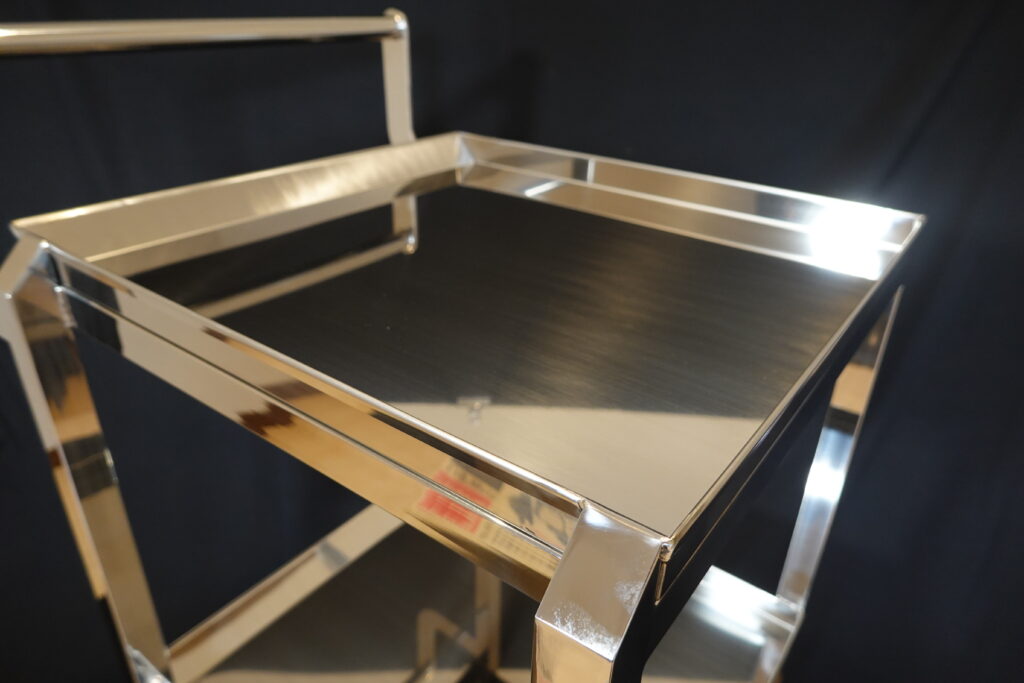
- 問題点: 箱型やL字構造を複数の板材を切り出して「全周溶接」で接合すると、溶接・焼け取り・バフ研磨の工数が非常に高くなります。
- コストダウン手法: 1枚の切り出し板からブランクカットし、「折り曲げ+コーナーだけの局部溶接」の一体構造に図面変更します。溶接長が半分以下になり、大幅な工数削減に繋がります。
③ ポカヨケ(誤組み防止)形状の追加
- 問題点: 左右対称に見えて実は微妙に穴位置が異なるパーツなどは、組立て時のセットミス(ヒューマンエラー)による手戻り・不良が発生します。
- コストダウン手法: レーザーカット段階で一方だけに「切り欠き」や「位置決めピン穴」を設ける「ポカヨケ設計」を施します。現場での迷いがゼロになり、組立て・溶接のスピードが上がります。
④ 過剰な公差(寸法精度)指定の見直し
- 問題点: 機能上影響のない外装カバーの逃げ穴や外形寸法にまで「±0.05mm」などの厳しい精密公差を指定すると、特別な測定や検査、加工調整が必要となり単価が跳ね上がります。
- コストダウン手法: 重要寸法(勘合部やスライド部など)のみ厳格な公差を指定し、それ以外はJISの「一般公差(中級・粗級)」を適用します。
⑤ ステンレス板厚の規格標準化(歩留まり向上)
- 問題点: 入手性の悪い特殊な板厚(例:1.8mmや2.3mmなど)や、定尺板(シノハチ・ヨンハチ等)からの取れ数が悪い板厚選定は、材料費と調達リードタイムを増加させます。
- コストダウン手法: 流通量の多い標準板厚(1.0mm、1.2mm、1.5mm、2.0mm、3.0mm等)に板厚変更を検討します。歩留まり(ネステイング効率)が向上し、材料費を抑えられます。
⑥ 仕上げランク(美観)の仕様明確化
- 問題点: 見えない内部構造部品にまで「全数バフ研磨(鏡面・ヘアライン)」の指定があると、余分な研磨人件費が発生します。
- コストダウン手法: 「内部構造部品=酸洗・バリ取りのみ」「外観パネル=全周研磨・焼け取り」のように、部品の役割に応じた仕上げ指示を図面に明確化します。
丸山ステンレス工業が選ばれる理由:自社プロダクト開発で培った「実践型VA/VE提案」
熊本県山鹿市の丸山ステンレス工業は、単にお客様からいただいた図面通りに板金を加工するだけの「受託加工業者」ではありません。
自社ブランド「STEN FLAME」の製造ノウハウを設計者様へ還元
弊社は、繊細な熱歪みコントロールと美しいパーツ組み上げが求められる自社アウトドアブランド「STEN FLAME」の設計・製造を一貫して手掛けています。
「自社製品のコストをどう下げるか」「歪みなく一発で組み上がる構造はどう作るか」というモノづくりの苦労と工夫を実体験として知っているからこそ、お客様の図面を見た瞬間に「こう曲げを変えればコストが落ちる」「この溶接はウォータージェットカットと差し込み構造に変えれば半額になる」といった生きた技術提案が可能です。
JIS有資格者15名と最新設備による「精度とコストの最適バランス」
15名のJISステンレス溶接有資格者、熱歪みを一切与えない「ダイナミックウォータージェット」、超高速「ファイバーレーザー溶接機」を完備。設備と熟練技の組み合わせにより、図面上の限界を超えたVA/VEソリューションをご提供します。
まとめ
精密板金加工におけるコストダウンは、単に「価格を叩く」ことではなく、「設計を見直して無駄な加工工数を削ぎ落とすこと」が最も健全で効果的なアプローチです。
- 「新製品の試作コストが高すぎて量産化に踏み切れない」
- 「図面段階で板金のプロにコストダウンの相談に乗ってほしい」
- 「ステンレスの溶接工数を減らして納期を短縮したい」
このようなお悩みをお持ちの設計開発担当者様・購買担当者様は、ぜひ一度熊本の丸山ステンレス工業にお問い合わせください。図面1枚から、品質向上とコスト削減を両立する最適なご提案をさせていただきます。